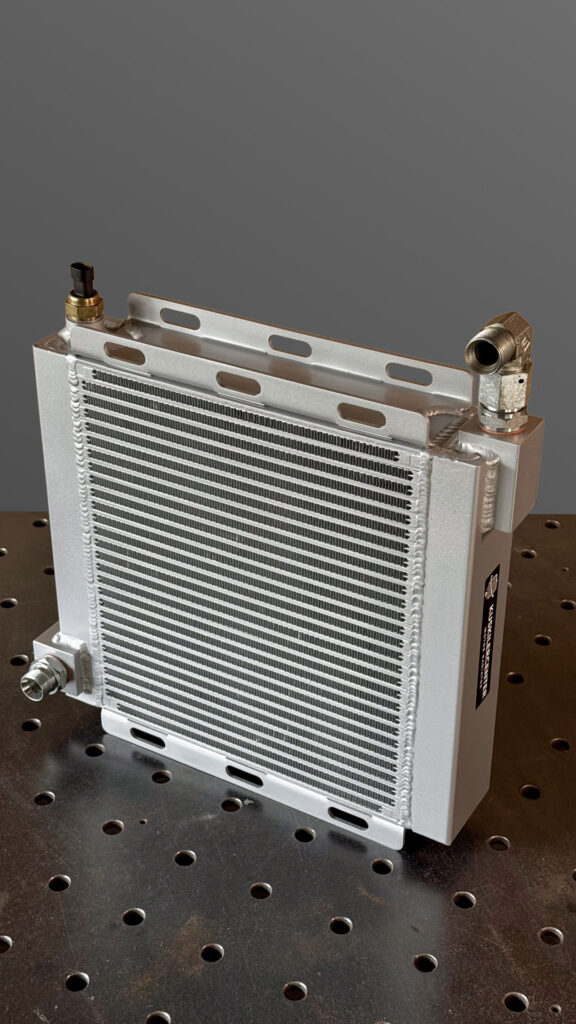
Izdelava hladilnika olja po meri za mlin za sekance
V delavnico včasih pride kiler, pri katerem je že na prvi pogled jasno, da popravilo ne bo prava rešitev.
Tokrat je šlo za hladilnik hidravličnega olja na mlinu za sekance. Original je odpovedal po okvari ventila v sistemu. Posledica je bila nenadna tlačna obremenitev, ki je hladilnik poškodovala in povzročila puščanje.

Pri taki poškodbi se vedno postavi isto vprašanje. Popraviti obstoječega ali narediti novega?
Odločili smo se za drugo. Ne zato, ker starega ne bi bilo mogoče nekako zakrpati, ampak zato, ker mora kiler na takem stroju po popravilu spet delati zanesljivo. Delovni stroj ne potrebuje hladilnika, ki je za silo tesen. Potrebuje izmenjevalnik, ki prenese pogoje, zaradi katerih je tam sploh nameščen.
Zato smo izdelali popolnoma nov aluminijast hladilnik olja po meri.
Ko kiler ni samo kiler
Pri mlinu za sekance je hidravlika ves čas obremenjena. Črpalke ustvarjajo pretok in tlak, olje poganja hidravlične motorje in delovne elemente, del vložene energije pa se neizogibno spremeni v toploto.
Ko temperatura olja narašča, se spreminja njegova viskoznost. To vpliva na mazanje, tesnila, črpalke, ventile in življenjsko dobo celotne hidravlike. Naloga hladilnika olja je zato preprosta za povedati in nekoliko težja za pravilno izvesti. Iz olja mora odvesti dovolj toplote, ne da bi ustvaril nesprejemljiv padec tlaka ali omejil pretok.
Original je poškodovala napaka drugje v sistemu
Vzrok težave ni nastal v kilerju. Napaka na ventilu je povzročila nenormalno tlačno obremenitev, izmenjevalnik pa je bil tisti člen, ki je posledice prevzel nase.
To je pomembna razlika. Če hladilnik pušča zaradi korozije ali starosti, rešuješ predvsem hladilnik. Če ga je poškodoval previsok tlak, moraš pri nadomestnem kosu razumeti tudi, kaj se je zgodilo v sistemu. Zato pri takih projektih vprašanje ni, kako narediti enak kiler, ampak kaj mora novi v tem stroju dejansko prenesti in opraviti. Več o treh poteh je na strani storitve.
Od poškodovanega originala do nove konstrukcije
Original nam je služil kot izhodišče. Iz njega smo določili zunanje mere, položaj priključkov, način vgradnje in prostor, ki ga imamo na stroju na voljo. Novega pa nismo delali tako, da bi star kos samo prepisali.
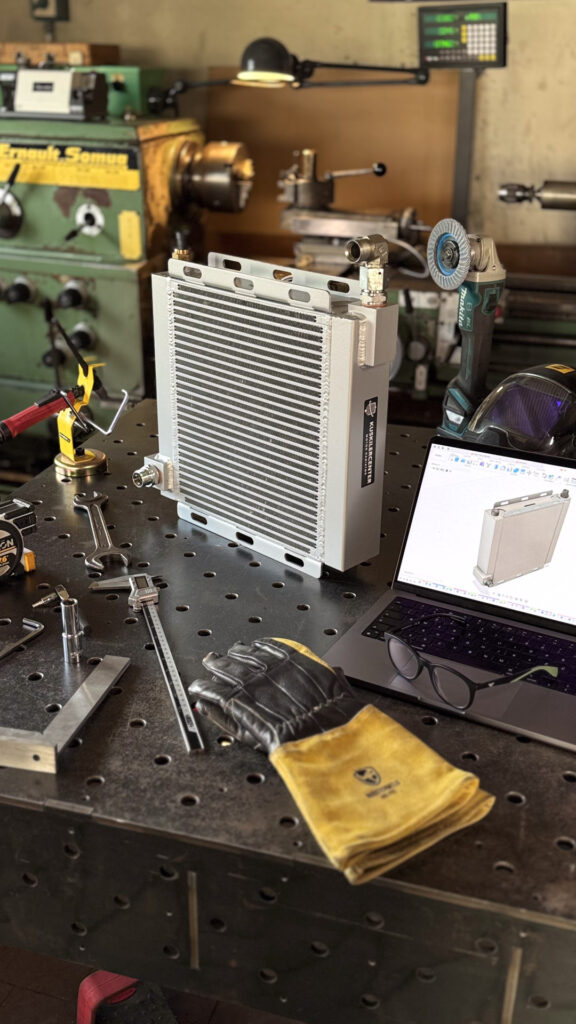
Najprej je bilo treba konstrukcijo premisliti na novo. Nastal je 3D model, s katerim smo določili položaj jedra, priključkov, pritrdilnih mest in ostalih elementov.
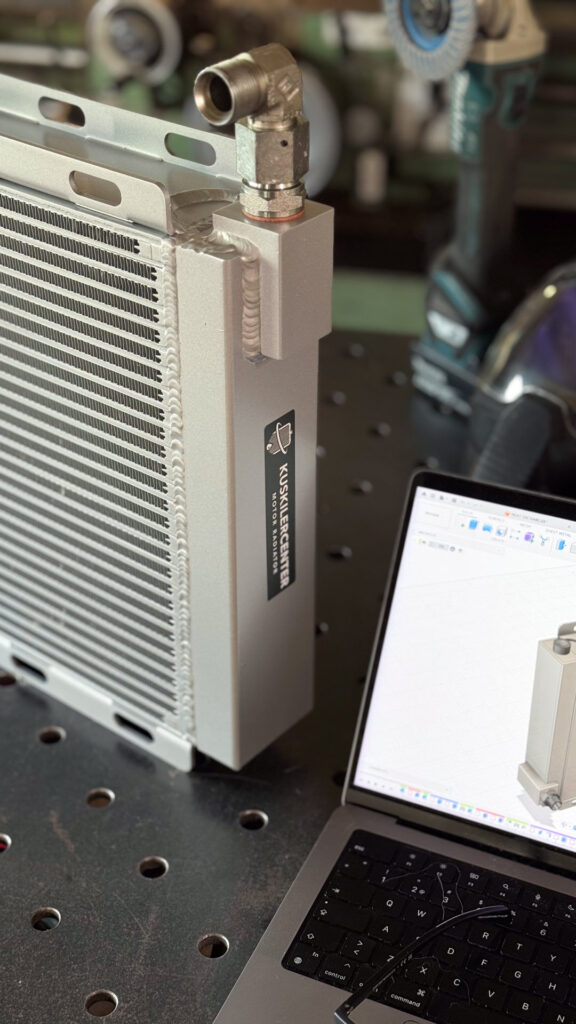
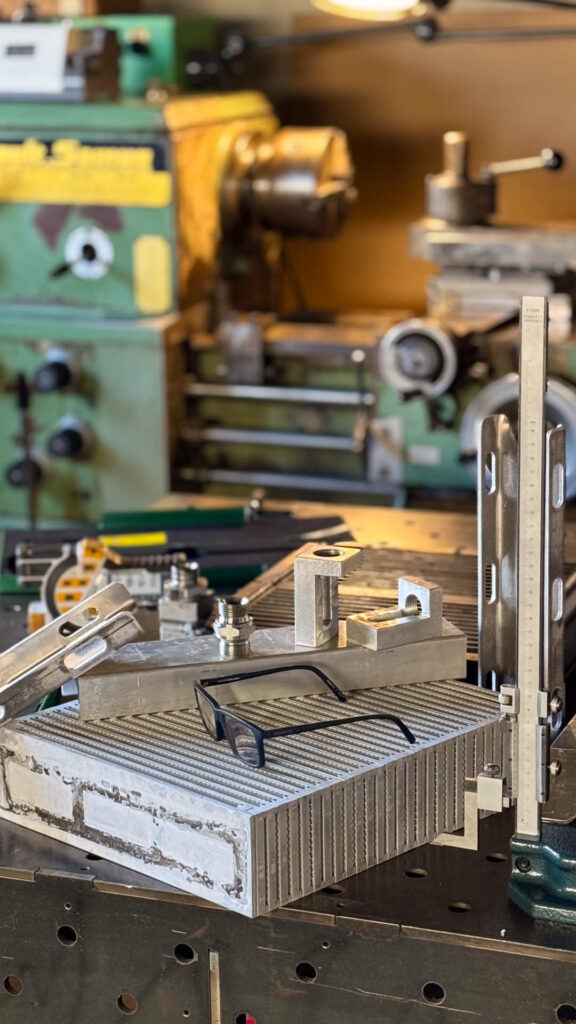
To je del dela, ki ga stranka na končnem kosu skoraj ne vidi. Na mizi je na koncu samo kos aluminija. Pred njim pa so meritve, načrtovanje in precej odločitev, zaradi katerih se ta kos kasneje dejansko prilega na stroj.
Bar-and-plate jedro za zahtevno delovno okolje
Za novi kiler smo uporabili aluminijasto bar-and-plate jedro. Po naše bi mu rekli robustna ploščato rebrasta konstrukcija izmenjevalnika. Take izvedbe se uporabljajo tam, kjer štejejo visoka mehanska trdnost, kompaktnost in sposobnost prenašanja večjih tlačnih in termičnih obremenitev.
Jedro sestavljajo plasti kanalov, ločene s ploščami in rebri. Po eni strani teče olje, po drugi skozi lamele zrak. Toplota tako opravi svojo pot: olje, aluminijasto jedro, lamele, zrak.
Sliši se preprosto. Pri vsakem izmenjevalniku pa je treba hkrati uskladiti več stvari. Dovolj velik pretok olja, dovolj velika površina za prenos toplote, primeren zračni pretok, sprejemljiv padec tlaka in konstrukcijo, ki prenese delovne razmere stroja.
Priključki niso prišli s police
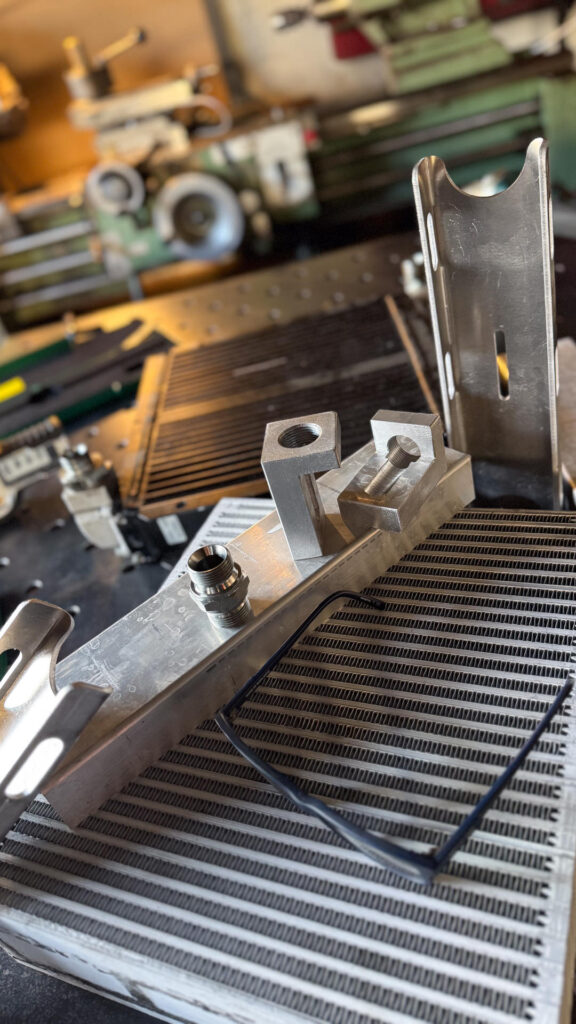
Ko delaš kiler po meri, se svet univerzalnih delov hitro konča. Priključki so morali ustrezati obstoječi hidravliki in hkrati novi konstrukciji hladilnika. Del elementov smo izdelali s klasično strojno obdelavo in na CNC.
Pri tem niso pomembni samo navoj in zunanji premer. Pomembni so notranji prehodi, debelina materiala okoli priključka, položaj glede na jedro in dovolj prostora za kakovosten zvar. Ravno pri teh detajlih se vidi razlika med serijskim izdelkom in kosom, ki nastaja posamično.
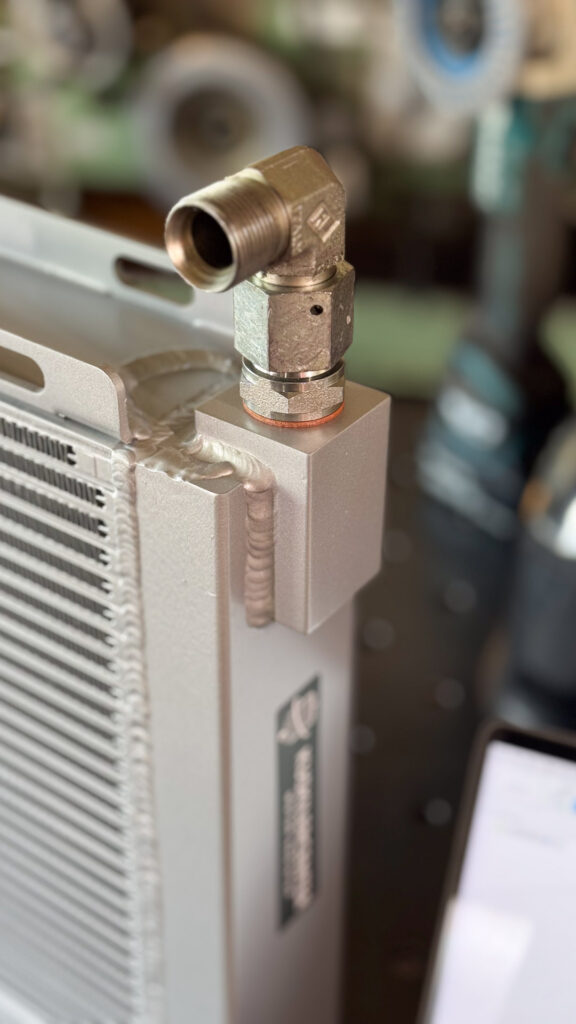
TIG varjenje aluminija
Ko so bili jedro, priključki in nosilci pripravljeni, je sledilo sestavljanje. Aluminijaste komponente smo povezali s TIG varjenjem.
Tak zvar nima estetske naloge. Spoj mora biti tesen, mehansko trden in dovolj kontroliran, da med varjenjem jedra ne poškodujemo ali po nepotrebnem termično obremenimo. Posebno pozornost zahtevajo priključki, saj prav prek njih kiler postane del tlačnega hidravličnega sistema.
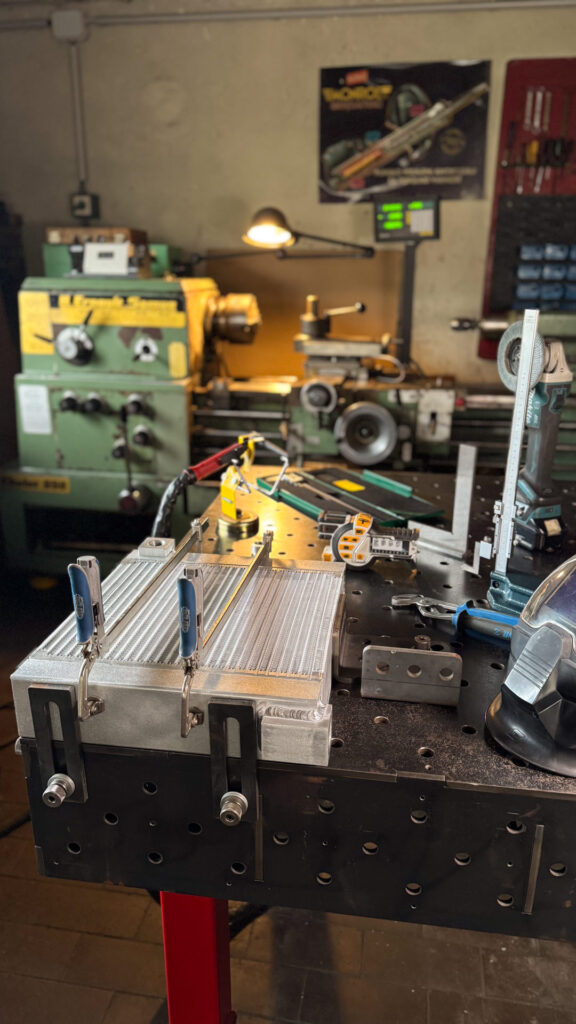
Hladilnik tudi ni samo jedro in dva priključka. Na stroj ga je treba nekam pritrditi, zato smo izdelali še pritrdilne elemente in nosilce ter jih prilagodili mestu vgradnje. Tu spet pomaga 3D konstrukcija. Namesto da bi na koncu ugotavljali, da je priključek nekaj milimetrov preblizu nosilcu, se take stvari rešijo, preden prvi kos materiala pride na stroj.
Tlačni test je zadnja beseda
Preden kiler zapusti delavnico, mora biti preverjeno tisto, česar s pogledom ni mogoče oceniti. Tesnost. Po varjenju je šel novi hladilnik na tlačni preizkus in šele ko ga je prestal, je bil pripravljen za vgradnjo.
Pri kosu, katerega predhodnika je poškodoval tlačni dogodek v sistemu, ima ta korak še toliko večjo težo. Lep zvar je dobro videti. Tesen in pravilno izdelan hladilnik pa mora to dokazati pod tlakom.
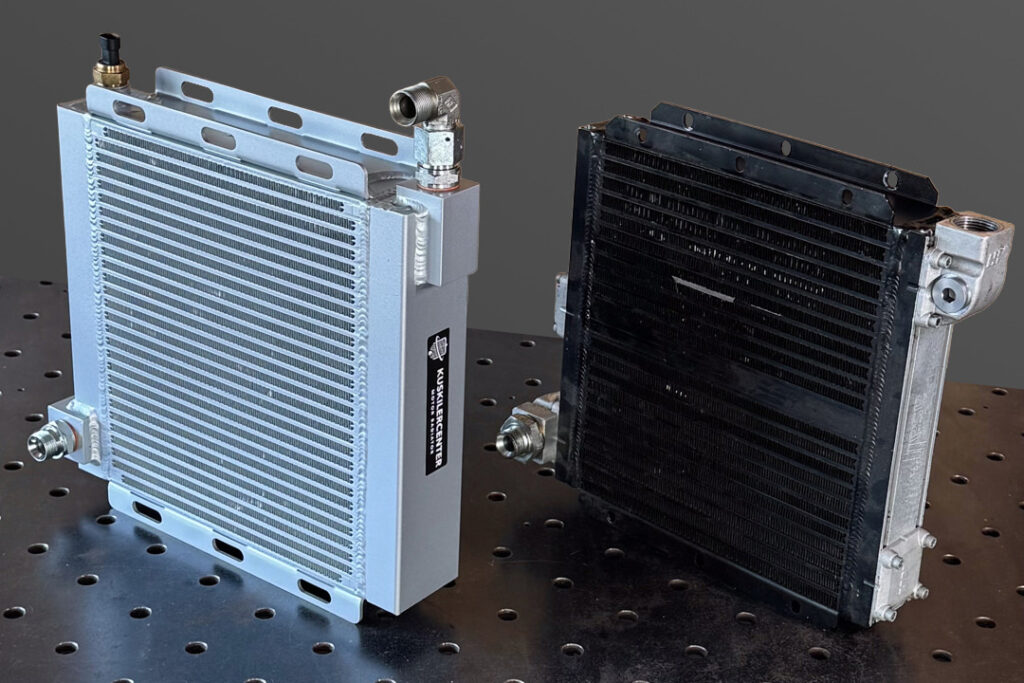
Stari in novi drug ob drugem
Na zadnji fotografiji sta oba kilerja skupaj. Desno original, levo novi. To je morda najboljši povzetek projekta.
Namen ni bil narediti nekaj, kar bo samo videti podobno originalu. Cilj je bil funkcionalen nadomestni hladilnik olja, ki dimenzijsko ustreza stroju, ima prave priključke in pritrdilna mesta ter je konstrukcijsko primeren za zahtevno delovno okolje.
Od prve meritve do končnega tlačnega testa je nastal v eni delavnici. 3D konstrukcija, CNC in klasična strojna obdelava, bar-and-plate jedro, izdelava priključkov in nosilcev, TIG varjenje aluminija, tlačni preizkus.
Ko je vse narejeno pravilno, kiler preprosto stoji na svojem mestu in opravlja svoje delo. In to je največji kompliment, ki ga lahko dobi.
Kadar serijski kiler ni rešitev
Z izdelavo po meri se največkrat srečamo takrat, ko klasična pot odpove. Originalnega dela ni več mogoče dobiti, obstoječi hladilnik ni popravljiv, stroj je bil predelan, potrebna je drugačna hladilna zmogljivost ali pa, tako kot tu, okvara zahteva popolnoma nov izmenjevalnik.
Takrat delo ni samo izdelava kosa. Najprej je treba razumeti, kaj hladimo, koliko toplote je treba odvesti, kakšni so pretoki in tlaki, koliko prostora imamo in v kakšnih pogojih stroj dela. Šele nato pridejo na vrsto aluminij, lamele in varjenje.
Imate podoben primer? Pošljite fotografije, mere in podatke o stroju, pa pogledamo, kaj je smiselno.
Za vsakim hladilnikom, mojster.